
Organisation d’un entrepôt logistique : le guide complet pas à pas
Organiser un entrepôt logistique repose sur un plan de flux et des méthodes de stockage éprouvées.
- Principe clé : ligne droite entre réception et expédition pour réduire les déplacements.
- Objectif : viser un taux d’occupation de 80 à 85 % pour la sécurité.
- Méthode ABC : placer les 20 % d’articles à forte valeur près du picking.
- FIFO pour les produits périssables avec DLC, LIFO pour le non-périssable.
- Le cross-docking supprime le stockage intermédiaire entre réception et expédition.
Planifier et optimiser l’espace de votre entrepôt logistique
Concevoir un plan d’entrepôt efficace (layout)
La conception du layout est la première étape cruciale. Avant même d’implanter le moindre rack, il faut penser les flux : la marchandise entre par la réception, traverse les zones de stockage et ressort par l’expédition. Le principe directeur est simple : tracer une ligne droite imaginaire entre la réception et l’expédition et organiser l’espace autour de ce flux pour éviter les aller-retours.
Cartographier les parcours des opérateurs permet de visualiser les distances parcourues et d’identifier les goulots d’étranglement. Cette réflexion est d’autant plus essentielle qu’un opérateur consacre en moyenne 45% de son temps de travail à se déplacer. Réduire ces distances, même de quelques mètres par cycle, a un impact direct sur la productivité et la réduction des coûts opérationnels, tout en diminuant les risques de dommages aux marchandises.
Exploiter la hauteur et la surface disponible
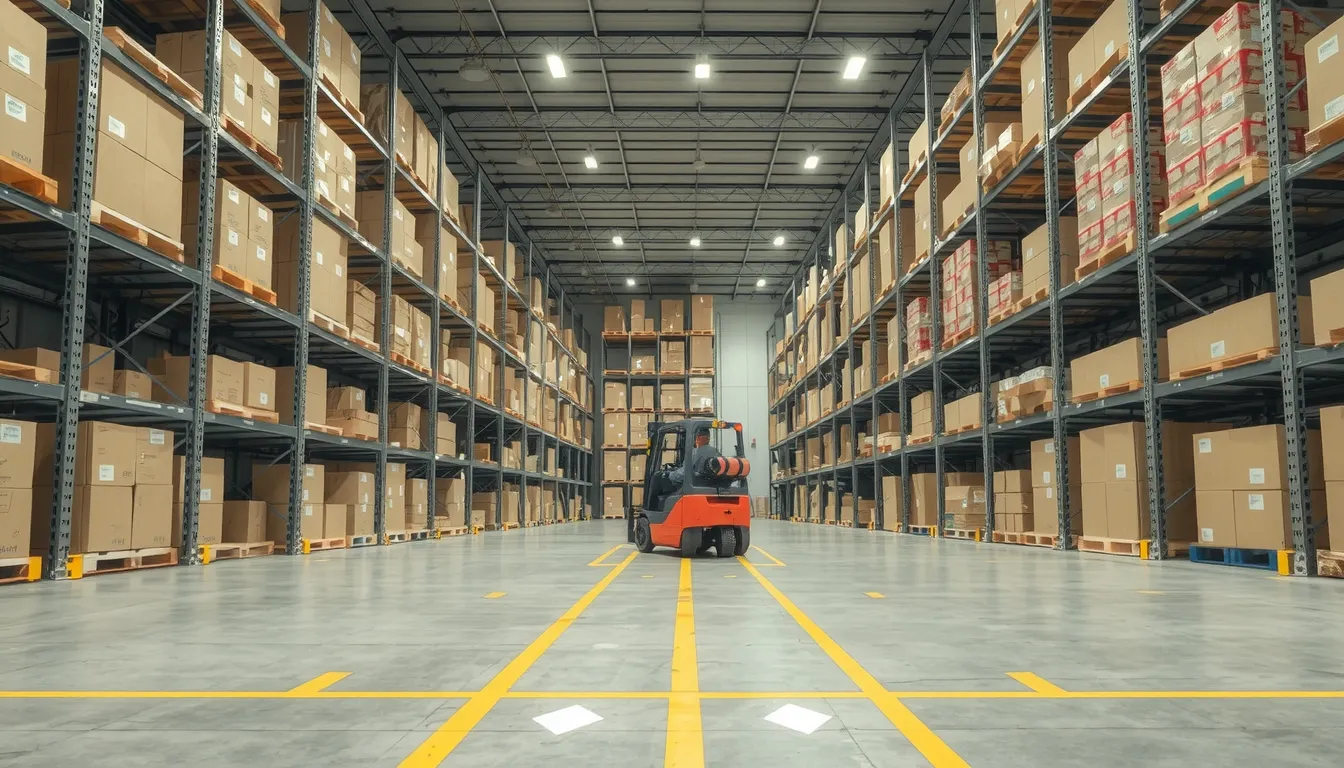
L’optimisation ne se limite pas à la surface au sol ; la verticalité est un levier souvent sous-exploité. Dès que la hauteur sous-plafond atteint 7 mètres, le recours au stockage en grande hauteur devient pertinent. Pour les opérations de très grande envergure, les entrepôts autoportants peuvent culminer jusqu’à 45 mètres, intégrant racks et structure du bâtiment en un seul ensemble.
Pour autant, l’objectif n’est pas de tout remplir, mais de viser un taux d’occupation de l’espace entre 80 et 85%. Cette marge de manœuvre est indispensable pour garantir la circulation des engins, la sécurité des équipes et une certaine flexibilité en cas de pics d’activité. Les bénéfices d’une telle organisation sont multiples :
- Exploiter la hauteur : stockage en grande hauteur dès 7 mètres de sous-plafond.
- Aller plus haut : structures autoportantes atteignant 45 mètres de haut.
- Objectif d’occupation : viser un taux de remplissage de 80 à 85 %.
- Réduire les pertes : minimiser le temps, l’énergie et les dommages aux produits.
Les méthodes de stockage pour organiser un entrepôt : ABC, FIFO, LIFO, cross-docking
Pour optimiser la préparation de commandes, la méthode ABC classe vos références selon leur valeur. Concrètement, 20% des articles stockés représentent 80% de la valeur totale du stock : ces produits de classe A doivent être placés au plus près des zones de picking pour minimiser les déplacements. Les classes B (30% des références) et C (50% des références) s’éloignent progressivement.
Le choix entre FIFO (premier entré, premier sorti) et LIFO (dernier entré, premier sorti) dépend de vos produits. Le FIFO s’impose pour les marchandises périssables avec DLC, tandis que le LIFO convient aux articles non périssables. En complément, le cross-docking réduit la manutention en transférant directement les marchandises de la réception vers l’expédition, limitant ainsi le stockage intermédiaire et les coûts associés.
Les technologies et outils au service d’une organisation d’entrepôt performante
| Outil | Fonction principale | Seuil de pertinence |
|---|---|---|
| WMS | Pilotage stocks et flux en temps réel | Dès 1 000 références |
| Tableur Excel | Suivi manuel des inventaires | En dessous de 1 000 références |
| Code-barres + scan | Identification des articles et emplacements | Dès le premier rayonnage |
| RFID | Lecture et suivi automatisés des articles | Flux à forte cadence |
| Robots de picking | Préparation automatisée des commandes | Pics d’activité récurrents |
Le WMS (Warehouse Management System) centralise la gestion de la réception, du stockage, des inventaires et de l’expédition. Au-delà de 1 000 références, il devient difficile de s’en passer : le logiciel suit chaque article en temps réel et s’intègre à votre ERP pour synchroniser les commandes et les niveaux de stock.
À découvrir aussi
Pour acheminer les marchandises sensibles hors de vos murs, le camion frigorifique maintient une température stable, du chargement à la livraison, et convient aux surgelés comme aux produits frais.
Le logiciel n'est qu'un maillon : pour replacer votre entrepôt dans une chaîne plus vaste, voyez ce qu'est vraiment la logistique et comment elle optimise les flux.
Pour un petit entrepôt traitant une cinquantaine de commandes par jour, un tableur Excel bien structuré peut suffire. En revanche, dès que vous approchez des 1 000 références ou que le volume grimpe vers les milliers de commandes journalières des grandes plateformes, le WMS s’impose pour éviter les ruptures et les erreurs de préparation.
Le choix des technologies doit rester proportionné à votre activité. Un grand entrepôt traitant 1 000 commandes par jour n’aura pas les mêmes besoins qu’une PME qui en traite 50. L’essentiel est de garantir un taux d’erreur de préparation maintenu sous la barre des 1%, un objectif difficilement atteignable sans outil de scan adapté.
Les codes-barres lus via des terminaux radiofréquence constituent le socle de l’identification. Les puces RFID offrent un niveau supérieur de précision pour le suivi des articles, tandis que les robots de picking absorbent les périodes de forte sollicitation en automatisant une partie de la préparation. Dans tous les cas, commencez simple : l’adoption progressive reste la clé d’une organisation d’entrepôt réussie.
Les bonnes pratiques d’étiquetage et d’adressage pour un entrepôt organisé
Un produit mal étiqueté ou une localisation erronée génère des retards en cascade et des erreurs de préparation qui dégradent votre taux de service. Une identification fiable est le socle d’un picking rapide et sans faute, quel que soit le volume traité de 50 commandes par jour dans un petit site à 1 000 commandes quotidiennes dans un grand entrepôt.
Les fondamentaux d’une étiquette efficace
- Étiquette simple : mentionne l’essentiel du produit référence, désignation, code-barres sans surcharge d’informations.
- Lecture universelle : codes-barres EAN ou code 128, conformes aux normes industrielles, lisibles par tout équipement.
- Emplacement standardisé : position fixe sur chaque colis ou article pour un scan rapide et systématique.
- Résistance adaptée : matériau protégeant l’étiquette contre l’humidité, la poussière et les manipulations répétées.
L’adressage : un code unique pour chaque emplacement
L’adressage logistique repose sur un code alphanumérique qui identifie chaque emplacement de manière unique. On divise l’entrepôt en zones codifiées (allées, racks, niveaux, emplacements), et chaque position reçoit une adresse exploitable par les opérateurs et le système d’information.
Cette structure permet aux préparateurs de se repérer immédiatement : ils suivent un parcours optimal sans chercher, grâce aux indications lues via terminaux radiofréquence qui guident le prélèvement produit par produit.
- Allées numérotées : repérage horizontal simple pour orienter rapidement l’opérateur.
- Racks et niveaux : profondeur et hauteur précisées, essentielles pour les rayonnages en grande hauteur dès 7 mètres.
- Codes lisibles partout : affichés aux extrémités des travées, sur les montants et au sol pour une visibilité constante.
Renforcer l’identification avec les technologies mobiles
Les puces RFID viennent compléter le code-barres pour un suivi plus fin des articles. À la lecture automatisée par radiofréquence, elles offrent une traçabilité renforcée et réduisent les manipulations manuelles, tout en restant compatibles avec les opérations de picking existantes.
Cette précision d’identification, couplée à un zonage cohérent, sécurise la localisation des produits : chaque article se trouve à l’adresse déclarée, chaque prélèvement est confirmé par scan, et le taux d’erreur de préparation reste sous la barre des 1%.
Piloter la gestion des stocks et les indicateurs de performance
| Indicateur | Mode de calcul | Objectif cible |
|---|---|---|
| Taux d’erreur de préparation | Commandes erronées ÷ commandes totales | Sous la barre des 1% |
| Taux d’occupation de l’espace | Surface utilisée ÷ surface disponible | 80 à 85% |
| Taux de rotation des stocks | Sorties ÷ stock moyen | Ratio à surveiller selon secteur |
Les indicateurs clés (KPI) d’un entrepôt performant
Piloter un entrepôt sans indicateurs, c’est naviguer sans boussole. Ces KPI permettent de détecter les inefficacités et d’augmenter les marges bénéficiaires. Pour un grand entrepôt traitant 1000 commandes journalières, chaque erreur se multiplie vite ; dans un petit entrepôt à 50 commandes par jour, la marge de tolérance reste tout aussi mince. Le taux d’occupation doit rester entre 80 et 85% : au-delà, la circulation devient chaotique ; en-deçà, vous payez un espace inutilisé.
Les contrôles qualité et la prévention des ruptures
Le contrôle qualité avant toute sortie de commande constitue la dernière barrière contre les erreurs. Vérifier la référence, la quantité et l’état du produit à l’étape finale évite des retours coûteux et préserve la relation client. Ce geste simple, systématisé, s’avère le moyen le plus direct de rester sous la barre du 1% d’erreurs. Il doit être intégré au processus de préparation, pas vécu comme une contrainte séparée.
La rupture de stock représente une menace directe pour le chiffre d’affaires : garantir la marchandise aux clients est l’impératif premier de toute organisation logistique. Des inventaires réguliers qu’ils soient tournants ou annuels permettent de détecter les écarts entre le stock théorique et le stock réel. Ces contrôles révèlent les sources d’inefficacité, qu’il s’agisse de vol, de casse ou d’erreurs de rangement, et orientent les actions correctives vers une meilleure rentabilité globale.
Organiser les flux par zones : zonage, réception, stockage et expédition
Un entrepôt efficient se divise en quatre zones distinctes : réception, stockage, préparation et expédition. Le principe directeur consiste à rationaliser les flux en reliant ces zones par un parcours logique. Pour minimiser les coûts et les délais, la distance entre la zone de réception et celle d’expédition doit être la plus courte possible, évitant ainsi les croisements de marchandises et les déplacements inutiles de vos opérateurs.
La zone de réception constitue le premier point de contrôle qualité. Consacrez-lui un espace suffisant pour décharger, vérifier la conformité des livraisons et lancer l’adressage des produits. Ensuite, affectez les emplacements de stockage selon la rotation des articles. Les produits à forte rotation doivent être positionnés à proximité immédiate de la zone de picking et d’expédition afin de fluidifier la préparation des commandes.
Pour un grand entrepôt traitant 1000 commandes journalières, un zonage précis évite les goulets d’étranglement. À l’inverse, une organisation adaptée à un petit volume de 50 commandes par jour privilégiera la polyvalence des zones. Dans tous les cas, regroupez les articles similaires et créez un circuit clair, de la réception à l’expédition, pour garantir un flux continu et sans erreur. Cette méthode réduit les risques de dommages et optimise la productivité de chacun.
Organiser son entrepôt autour des équipes : formation, rôles et sécurité
Un entrepôt performant repose sur des équipes formées et responsabilisées. La formation du personnel aux meilleures pratiques et protocoles de sécurité est primordiale : elle réduit les erreurs, fluidifie les opérations et prévient les accidents. Sans cette culture de la rigueur, le personnel sature et les processus les plus optimisés s’effondrent.
L’organisation doit adapter l’espace aux préparateurs pour limiter les déplacements inutiles, sachant qu’un opérateur passe déjà près de 45% de son temps à se mouvoir. La définition de rôles clés comme le Responsable d’Entrepôt ou le Directeur Logistique est structurante. Sur le plan sécuritaire, la conformité aux normes ICPE et l’installation d’équipements de protection incendie sont des obligations fondamentales, non négociables.